
Tél :+86-0572-2926332 / 2926337

E-mail:[email protected]
 DEMANDER UN DEVIS

 fr
 简体中文
Vanne d'arrêt en nitrure de silicium : les fonderies de contrôle de débit font confiance à l'aluminium
2026.10.26
Couler du métal est un art tranquille jusqu'à ce que les choses tournent mal. Une buse qui goutte, un ruisseau qui erre, une louche qui se vide plus vite que le moule ne peut la supporter : la plupart de ces maux de tête se résument à une petite décision au fond du récipient. Cette décision est prise par la vanne d'arrêt, et dans de plus en plus de fonderies, le matériau qui prend cette décision est la céramique de nitrure de silicium.
Nous avons passé des années à regarder ces pièces revenir du terrain, certaines usées en une semaine, d'autres encore utilisables après des mois de travail. La différence est rarement la chance. C’est une question de matériau, d’ajustement et de manipulation – et c’est ce que décrit cet article.
Qu'est-ce qu'un robinet d'arrêt en nitrure de silicium ?
Un robinet d'arrêt est un ensemble de contrôle de débit. Une tige réfractaire dotée d'une pointe profilée se trouve à l'intérieur du bain de métal en fusion et tombe dans un siège de buse à la base du récipient. Soulevez la tige et le métal coule ; abaissez-le et le flux s'arrête. Entre complètement ouvert et complètement fermé, il existe une plage de travail dans laquelle un opérateur qualifié peut ajuster le débit de coulée en fonction du moulage.
La tête en céramique – souvent appelée tube de bouchon, bouchon ou pointe de tige de bouchon – est la pièce qui vit dans les pires conditions : immersion totale, cycles thermiques à chaque fois que le récipient est rempli et vidé, et contact constant avec un liquide qui dissout de nombreux oxydes.
Nitrure de silicium ( Si3N4 ) change l'équation car ce n'est pas du tout un oxyde. Il combine une résistance élevée avec une très faible mouillabilité par le métal en fusion, de sorte que le métal a tendance à perler plutôt que de s'accrocher et de s'infiltrer dans les pores de la surface. Il tolère également un chauffage rapide sans la fissuration de la toile d'araignée qui met fin à la durée de vie des réfractaires les plus faibles.
Où les vannes d'arrêt font leur travail
C'est dans le domaine de l'acier que cette technologie a gagné sa réputation. Les répartiteurs de coulée continue s'appuient sur des tiges d'arrêt pour maintenir un ménisque stable dans le moule, et une tige qui s'érode à mi-séquence peut coûter toute une chaleur. Cet héritage sidérurgique est réel et continue de motiver une grande partie de la demande.
C’est dans l’aluminium que l’histoire a évolué rapidement. Dans les systèmes de coulée basse pression, de coulée sous pression par gravité et de transfert, le même principe s'applique : retenir le métal, puis le relâcher de manière contrôlée. Le nitrure de silicium convient particulièrement bien à l'aluminium car il ne se mouille pas facilement et n'introduit pas de contamination par l'oxyde qui raccourcit la durée de vie des outils et gâche les pièces moulées sensibles aux inclusions.
Vous verrez des vannes d'arrêt associées à des buses, des revêtements de lessive et des tubes montants, fonctionnant comme un seul chemin d'écoulement. Si vous souhaitez avoir une idée plus large de la manière dont ces pièces sont placées dans une ligne de coulée, notre applications de moulage d'aluminium et de moulage sous pression La section présente la séquence du four au moule.
Pourquoi le nitrure de silicium surpasse les matériaux réfractaires traditionnels
Stabilité chimique contre le métal en fusion
Les réfractaires à base d'argile et de silice dépendent d'une phase de liaison vitreuse. Le métal en fusion, en particulier l'acier à haute teneur en manganèse ou l'aluminium avec des éléments d'alliage actifs, attaque cette phase et ouvre la structure. Le nitrure de silicium conserve bien mieux sa chimie, résistant à la pénétration des scories et des métaux tout en restant suffisamment inerte pour ne pas ajouter d'inclusions à la masse fondue.
Stabilité dimensionnelle à travers des cycles répétés
Un bouchon ne ferme hermétiquement que si l'embout et le siège correspondent toujours. L'érosion et l'écaillage thermique modifient la géométrie et une fois l'ajustement ouvert, l'opérateur perd le contrôle de la plage de faible débit. La combinaison de dureté et de résistance aux chocs thermiques du nitrure de silicium maintient la face du siège plus proche de son profil d'origine sur de nombreux cycles supplémentaires, ce qui se traduit par une course utile plus longue et moins de changements de tige.
Comparaison des matériaux de bouchons courants
| Matériel | Résistance aux chocs thermiques | Mouillage par du métal en fusion | Résistance à l'érosion | Où cela convient le mieux |
|---|---|---|---|---|
| Silice fondue | Excellent | Élevé | Faible | Tirages courts, séries sensibles aux coûts |
| À base de graphite | Bien | Modéré | Modéré | Fonderie d'acier générale avec gaz de couverture |
| Élevé-alumina | Modéré | Modéré | Bien | Des coulées régulières là où le choc est limité |
| Zircone | Bien | Faible | Très bien | Érosion sévère, tolérance aux coûts élevée |
| Nitrure de silicium | Excellent | Très faible | Très bien | Longues séquences et fusions critiques en matière de propreté |
Lisez le tableau comme un point de départ plutôt que comme un verdict. Une usine fonctionnant à court terme avec un budget serré peut raisonnablement rester avec de la silice fondue, tandis qu'un lanceur recherchant la longueur de la séquence et le contrôle de l'inclusion trouve généralement les points arithmétiques fermement en faveur des céramiques nitrurées.
Facteurs clés lors de la spécification d'un robinet d'arrêt
- Métal et température : la chimie des alliages et la surchauffe déterminent le degré d'agressivité de l'environnement.
- Alésage de la buse et géométrie du siège : le profil de la buse doit correspondre à la buse que vous utilisez déjà, sinon la plage de contrôle en souffre.
- Longueur et course de la tige : trop peu de course et vous ne pouvez pas régler le débit ; trop de choses invitent à un désalignement.
- Qualité et microstructure : la structure des grains fins et uniformes offre une meilleure résistance et une meilleure finition de surface que les matériaux grossiers.
- Capacité de préchauffage : vérifiez ce que la céramique peut survivre sur votre support de préchauffage, pas seulement en théorie.
- Interface avec l'actionneur : une bonne céramique sur un mécanisme bâclé fuira toujours, alors inspectez également la tringlerie.
Meilleures pratiques d’installation et de manipulation
Préchauffage
Portez la pièce en température progressivement et uniformément. Une rampe lente dans un préchauffeur spécialement conçu évite les gradients thermiques locaux qui provoquent des fissures en surface et élimine l'humidité adsorbée avant que la tige ne rencontre le métal liquide.
Alignement avec le mécanisme de la tige d'arrêt
Réglez la tige de manière à ce que la pointe rencontre la buse de manière concentrique, la position fermée scellant simplement plutôt que de se coincer. Une force de fermeture excessive est une cause fréquente d’écaillage des faces des sièges. Vérifiez la course au cours d'un cycle complet d'ouverture-fermeture-ouverture avant que le récipient ne soit rempli et gardez le mécanisme de guidage propre et exempt d'éclaboussures métalliques.
Signes qu'un robinet d'arrêt doit être remplacé
- Le débit dérive même lorsque la position de la tige reste inchangée.
- Écailles visibles ou anneau arrondi et poli sur la face d'assise.
- Accumulation de métal ou vitrage sur la pointe qui résiste à un nettoyage en douceur.
- Fissures ou surface terne et poreuse après préchauffage.
- Une augmentation des rejets d’inclusion ou des temps de remplissage incohérents sur le même modèle.
Retirer une pièce d'un quart de travail plus tôt est presque toujours moins cher que de mettre au rebut une chaleur, alors traitez ces signaux comme un déclencheur d'inspection plutôt que comme une raison de continuer.
Choisir un fournisseur qui comprend tout le cheminement du flux
Un robinet d’arrêt ne fonctionne jamais seul. Il interagit avec la buse, le revêtement du linge et tout ce qui se trouve en aval, c'est pourquoi la conversation est plus facile avec un partenaire qui les fabrique tous. Nous produisons notre série de nitrure de silicium SG-28 en interne, de la poudre au frittage jusqu'à la géométrie finie, de sorte que la qualité entrant dans la composition d'un embout de bouchon est la même que celle utilisée dans les rotors, les tubes montants et les tubes de protection.
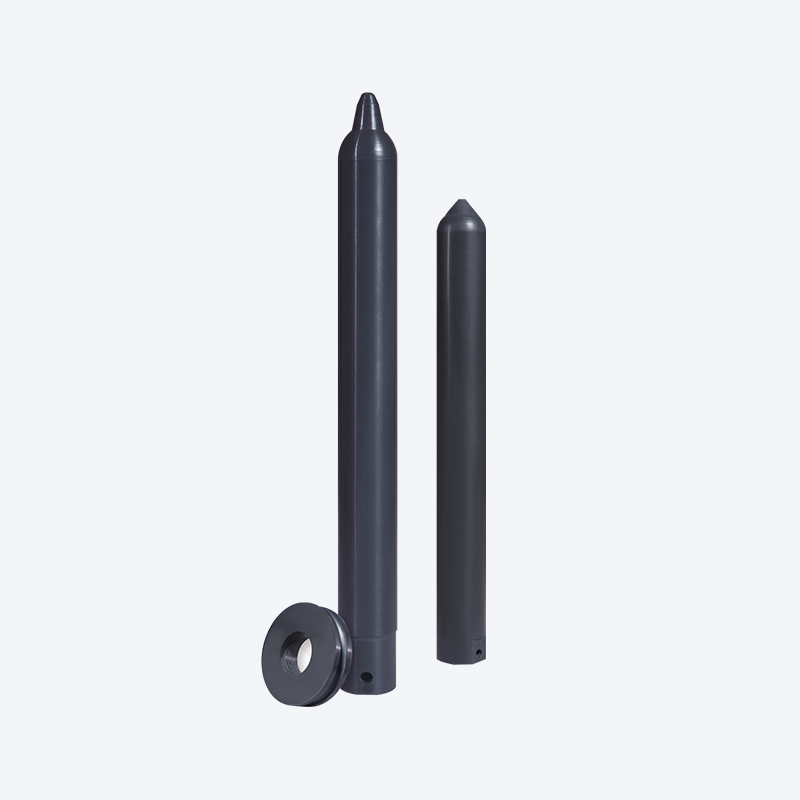 Tube de bouchon en céramique de nitrure de silicium SG-28 pour le traitement de l'aluminium Produite en interne à partir de la poudre jusqu'à la géométrie finie, cette qualité de bouchon partage la cohérence du matériau avec les rotors, les tubes montants et les tubes de protection pour l'utilisation de l'aluminium fondu. Voir le produit →
En pratique, cela signifie que nous pouvons discuter des angles d'assise et des programmes de préchauffage avec la même équipe qui connaît le comportement du matériau dans un rotor de dégazage ou un tube chauffant. Cela signifie également que les pièces de rechange arrivent avec un retrait et une finition constants, lot après lot, ce qui est plus important que ne l'admettent la plupart des catalogues.
Les usines exploitant des lignes de coulée d'aluminium et de coulée sous pression associent souvent le bouchon à un 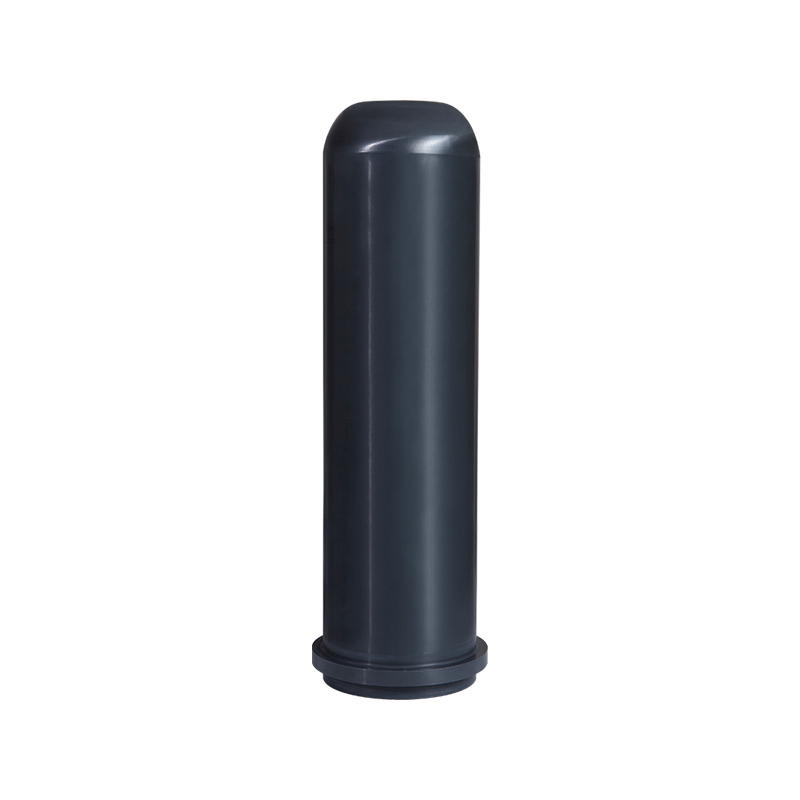 Tube montant en céramique de nitrure de silicium SG-28 pour aluminium fondu Paires avec des vannes d'arrêt dans les chemins d'écoulement en fonte d'aluminium ; résiste à la pénétration de l'aluminium fondu et à l'accumulation de scories, avec une bride en composite métallique pour réduire les dommages causés par la charge. Voir le produit → tube montant pour le même chemin d'écoulement et pour les opérations qui s'éteignent complètement entre les moulages, un bouchon O-sialon vaut la peine d'être comparé à une pointe en nitrure. De petites différences de géométrie, de pente et de maniabilité s'additionnent sur une année de quarts de travail.
Si vous travaillez actuellement sur un problème de contrôle de débit, l'étape suivante la plus utile est généralement une brève conversation sur votre configuration actuelle : quel alliage, quelle surchauffe, combien de temps une séquence et comment la tige est actuellement en place. Envoyez-nous ces détails et nous vous dirons honnêtement si une vanne d'arrêt en nitrure de silicium est la bonne solution pour votre ligne - et si ce n'est pas le cas, nous le dirons.
Produits chauds
Contactez-nous pour des devis et des prix !
Faites-nous savoir ce que vous souhaitez et nous vous contacterons dans les plus brefs délais !
Nous continuerons à développer et à produire des matériaux céramiques plus avancés pour l'industrie de transformation de l'aluminium.
Scannez le code QR mobile
Contact
 +86-18501518842 / +86-13587222672
 +86-0572-2926332 / 2926337
 +86-0572-2926335
 [email protected] / [email protected] /
 Bâtiment n°11, parc industriel de fabrication intelligente de haute technologie de South Taihu, district de Wuxing, ville de Huzhou, Zhejiang, Chine
Copyright© 2024 Zhejiang Shangguijuli Special Material Technology Co., Ltd. All Rights Reserved. Fournisseur de matériaux céramiques